Oct 28, 2026
เหล็กกล้าไร้สนิมสามมิลลิเมตร ยาว 2,500 มม. พับเป็นช่อง U โดยมีส่วนโค้ง 90 องศา 2 ข้อและข้องอ 45 องศา 1 ข้อ และแผงที่เสร็จแล้วจะต้องยึดเข้ากับกรอบที่ตัดด้วยเลเซอร์โดยตรงโดยไม่ต้องมีการซ่อมแซมใหม่แม้แต่ครั้งเดียว นั่นคืองานที่ซื้อเครื่องดัดโลหะแผ่นมาจริงๆ ไม่ใช่จานที่หนาที่สุดในสนาม และไม่ใช่น้ำหนักที่ใหญ่ที่สุดในแค็ตตาล็อก
เริ่มต้นด้วยข้อสรุป ระบุเครื่องจักรสำหรับส่วนที่หนักที่สุดและยาวที่สุดที่คุณคาดว่าจะเสนอราคาในอีกสองปีข้างหน้า จากนั้นเพิ่มพื้นที่ว่างด้านบนประมาณ 20 เปอร์เซ็นต์ น้ำหนัก ความยาวส่วนโค้ง ความลึกของลำคอ และประเภทการควบคุม ทั้งหมดติดตามมาจากส่วนเดียวนั้น อย่างอื่นตั้งแต่จำนวนแกน backgauge ไปจนถึงยี่ห้อของปั๊มไฮดรอลิก ถือเป็นเรื่องรองและสามารถเจรจาได้ในภายหลัง
ต่อไปนี้คือวิธีคำนวณขีดจำกัดเหล่านั้น ข้อกำหนดเฉพาะที่ผู้ซื้อมักอ่านผิด และคำถามที่เกิดขึ้นในการสอบถามคำสั่งซื้อเกือบทุกรายการ
การกดเบรกอธิบายไว้ด้วยความสามารถหลักสามประการ และโดยปกติจะมีการเปรียบเทียบเพียงความสามารถเดียวอย่างเหมาะสมก่อนทำการสั่งซื้อ
แรงที่เครื่องจักรต้องใช้ในช่วงกลางถูกกำหนดโดยความหนาของแผ่น ความต้านทานแรงดึงของวัสดุ การเปิดแม่พิมพ์ และความยาวของการโค้งงอ การดัดงอด้วยลมต้องใช้แรงน้อยที่สุด การลงด้านล่างหรือการหยอดเหรียญ โดยที่การเจาะจะกดวัสดุลงในแม่พิมพ์จนสุด อาจทำให้ต้องใช้เวลานานขึ้นหลายเท่า นั่นคือเหตุผลที่ตัวเลขน้ำหนักที่ระบุมีความหมายเพียงเล็กน้อยเท่านั้น: 100 ตันพร้อม V-die 16 มม. และ 100 ตันพร้อม V-die 6 มม. ถือเป็นเครื่องจักรสองเครื่องที่แตกต่างกันโดยสิ้นเชิงในทางปฏิบัติ
ความยาวที่ระบุในชื่อรุ่น เช่น 2,500 มม. คือความกว้างสูงสุดของชิ้นงาน แต่ระยะห่างระหว่างตัวเรือนด้านข้างจะสั้นกว่า เครื่องจักรขนาด 2,500 มม. อาจมีพื้นที่ระหว่างเฟรมประมาณ 2,050 มม. ดังนั้นชิ้นส่วนที่มีหน้าแปลนกลับลึกจึงไม่สามารถสอดเข้าไปได้ทางกายภาพ แม้ว่าจะสั้นกว่าความยาวที่ระบุก็ตาม ความลึกของลำคอและความสูงที่เปิดออก (แสงแดด) มีความสำคัญพอๆ กันเมื่อชิ้นส่วนนั้นเป็นกล่อง ตู้ หรือช่องที่ขึ้นรูป แทนที่จะเป็นแถบแบน
เครื่องจักรสองเครื่องที่มีน้ำหนักเท่ากันและมีความยาวเท่ากันอาจมีราคาต่างกันสามเท่าเนื่องจากวิธีการควบคุมตำแหน่งของตัวกระทุ้ง การสปริงกลับเปลี่ยนแปลงไปตามชุดวัสดุ ทิศทางของเกรน และการสึกหรอของเครื่องมือ ดังนั้นการควบคุมแบบวงปิดและการครอบยอดจะมีความสำคัญมากขึ้นเมื่อคุณรันชุดเล็กๆ ของงานที่หลากหลายมากกว่าเมื่อคุณรันหมายเลขชิ้นส่วนเดียวตลอดทั้งวัน
แรงดัดงอของอากาศสามารถประมาณได้ด้วยสูตรที่ผู้ผลิตเบรกกดเผยแพร่มานานหลายทศวรรษ: แรงต่อเมตรในหน่วยกิโลนิวตันเท่ากับ 650 คูณด้วยความหนาของแผ่นกำลังสอง หารด้วยช่องเปิดของ V-die สำหรับเหล็กเหนียว โดยปกติการเปิดแม่พิมพ์จะมีความหนาเป็นแปดเท่าของความหนาของแผ่น ตารางด้านล่างใช้สูตรดังกล่าวสำหรับช่วงความหนาที่โรงผลิตส่วนใหญ่เสนอราคา
| ความหนาของแผ่น | การเปิด V-die | แรงต่อเมตร | บังคับโค้งงอ 2.5 ม |
|---|---|---|---|
| 1.0 มม | 8 มม | 8 ตัน/เมตร | 21 ต |
| 2.0 มม | 16 มม | 17 ตัน/ม | 42 ตัน |
| 3.0 มม | 25 มม | 25 ตัน/ม | 62 ตัน |
| 4.0 มม | 32 มม | 33 ตัน/ม | 83 ตัน |
| 6.0 มม | 50 มม | 50 ตัน/เมตร | 124 ตัน |
| 8.0 มม | 64 มม | 66 ตัน/ม | 166 ตัน |
| 10.0 มม | 80 มม | 83 ตัน/m | 207 ตัน |
ถือว่าตารางเป็นจุดเริ่มต้นแทนที่จะเป็นคำตอบสุดท้าย การโค้งงอลึก ช่องเปิดของแม่พิมพ์ขนาดเล็ก เกรดแรงดึงสูงและความยาวหน้าแปลนสั้น ล้วนช่วยดันน้ำหนักที่ต้องการให้สูงขึ้น ในขณะที่การดัดเฉพาะส่วนปลายของส่วนที่ยาวจะดันภาระไปทางศูนย์กลางของ ram ซึ่งเป็นจุดที่การโก่งตัวสร้างความเจ็บปวดมากที่สุด
น้ำหนักเป็นเพียงครึ่งหนึ่งของข้อกำหนด อีกครึ่งหนึ่งตัดสินใจว่าสามารถโหลด งอ และถอดชิ้นงานได้เลยหรือไม่ ดำเนินการสิ่งเหล่านี้ก่อนลงนาม:
นี่คือจุดที่ราคาส่วนใหญ่ต่างกัน และคำตอบที่ถูกต้องนั้นขึ้นอยู่กับส่วนผสมงานของคุณ ไม่ใช่ขึ้นอยู่กับงบประมาณของคุณเพียงอย่างเดียว
เครื่องดัดไฮดรอลิกแบบธรรมดา ใช้ตัวตั้งระยะลึกเชิงกลและแบ็คเกจที่ปรับด้วยตนเอง สิ่งเหล่านี้เป็นตัวเลือกที่สมเหตุสมผลเมื่องานต้องทำซ้ำๆ โดยส่วนใหญ่เป็นการโค้งงอ 90 องศาแบบง่ายๆ และผู้ปฏิบัติงานสามารถหมุนหมายเลขเพื่อแก้ไขได้ การติดตั้งต้องใช้เวลาและขึ้นอยู่กับประสบการณ์ของผู้ปฏิบัติงาน แต่ระบบกลไกนั้นง่ายและราคาถูกในการบำรุงรักษา
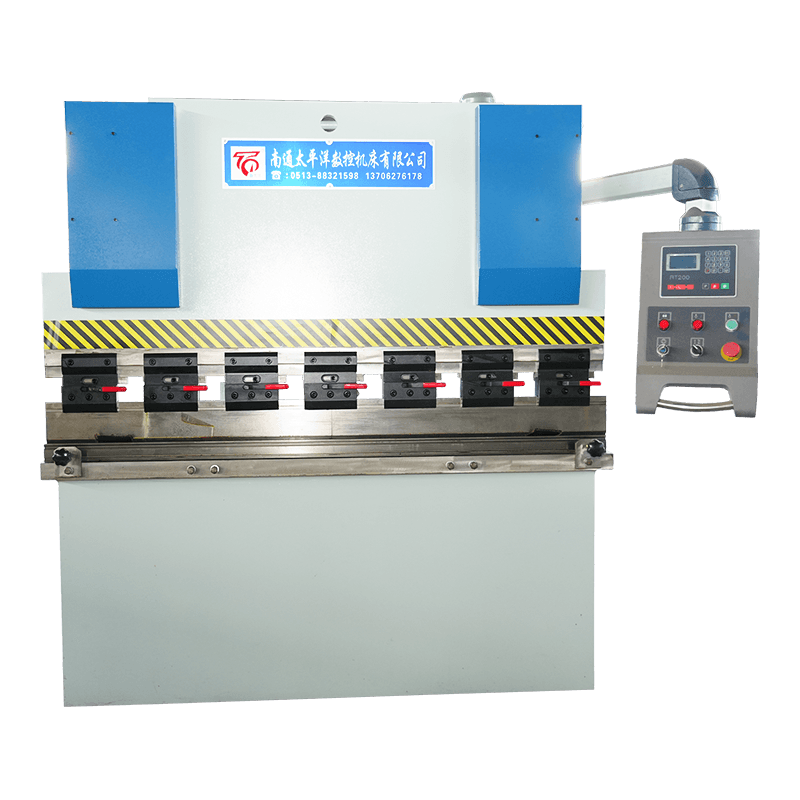
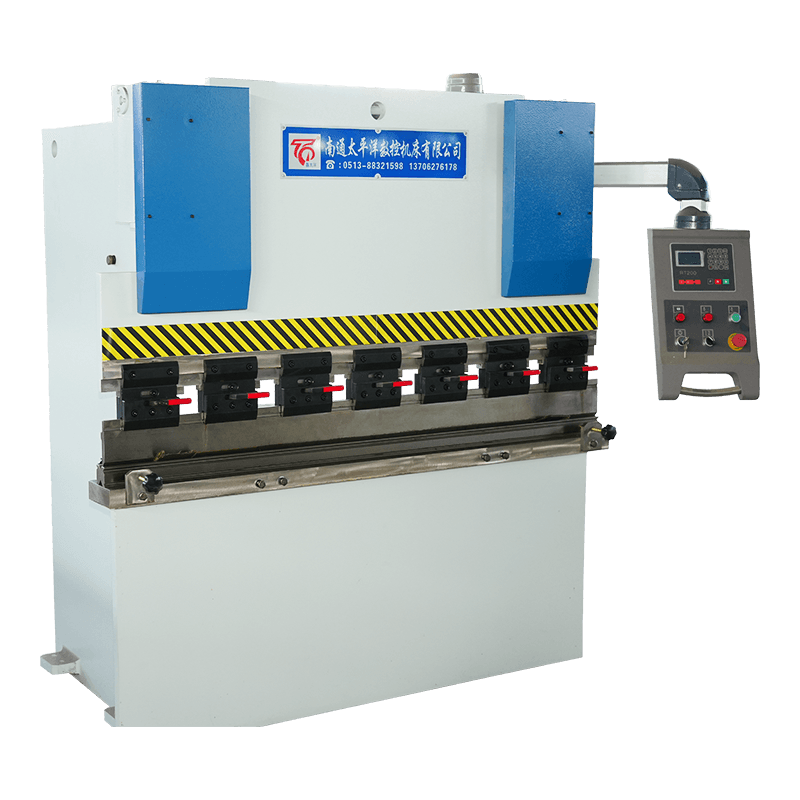 WC67Y-Series เครื่องดัดโลหะแผ่นไฮดรอลิก เครื่องกดเบรก NC ที่คุ้มค่าพร้อมระบบควบคุม E21 หรือ RT200 เหมาะสำหรับการผลิต ระบบ HVAC และการผลิตทั่วไป ดูผลิตภัณฑ์ →
เครื่องจักรซีเอ็นซีแบบซิงโครนัสเพลาทอร์ชั่น เชื่อมต่อกระบอกสูบสองตัวเข้ากับทอร์ชั่นบาร์เพื่อให้ปลายทั้งสองข้างของตัวกระทุ้งเคลื่อนที่เข้าหากัน และเพิ่มการควบคุมเชิงตัวเลขสำหรับความลึกของตัวกระทุ้งและตำแหน่งแบ็คเกจ รักษามุมได้ดีกว่าการหยุดด้วยกลไกเพียงอย่างเดียว จัดเก็บโปรแกรมสำหรับงานซ้ำ และจัดการงานแบบผสมได้สะดวกกว่ามากด้วยต้นทุนระดับพรีเมียมปานกลาง
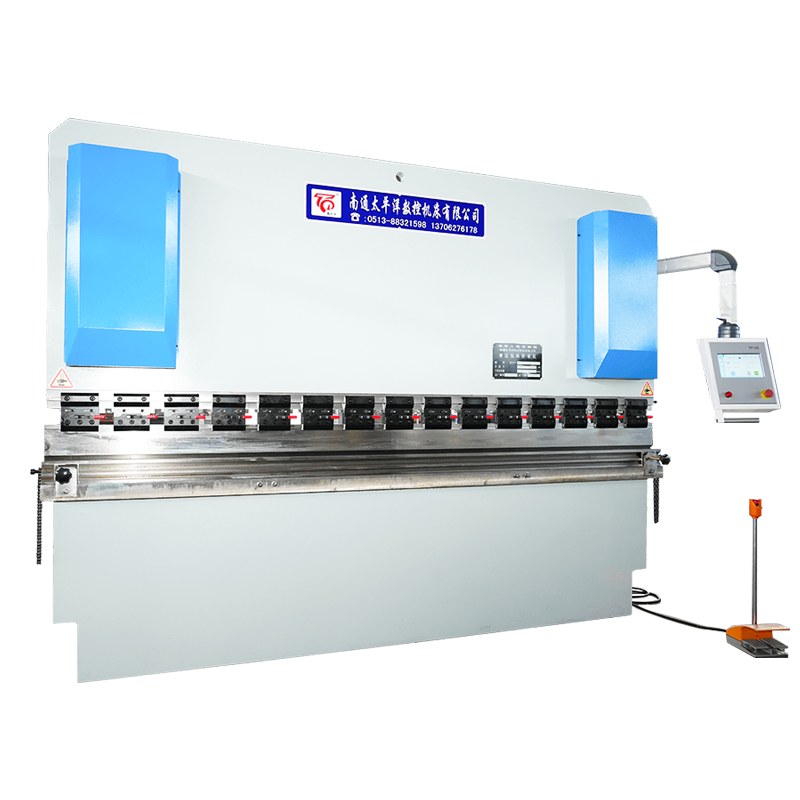 WC67K ซีรี่ส์เครื่องดัดไฮดรอลิก CNC แกนทอร์ชั่นแกนซิงโครนัส เครื่องกดเบรก CNC ระดับกลางพร้อมระบบควบคุม TP10S หรือ DA41T ซึ่งอยู่ระหว่างตัวเลือกเซอร์โวเพลาทอร์ชันและไฮดรอลิกไฟฟ้า ดูผลิตภัณฑ์ →
เครื่อง CNC เซอร์โวไฮดรอลิกไฟฟ้า ควบคุมแต่ละกระบอกสูบในวงปิดโดยใช้วาล์วสัดส่วนและสเกลเชิงเส้น ดังนั้นตำแหน่ง ram จะถูกวัดแทนที่จะสันนิษฐาน และตัวควบคุมสามารถแก้ไขการสปริงกลับและการโก่งตัวได้ทันที สิ่งเหล่านี้คือคำตอบที่ถูกต้องเมื่อค่าพิกัดความเผื่อของมุมมีจำกัด เมื่อแบทช์มีขนาดเล็กและผสมกัน หรือเมื่อผู้ปฏิบัติงานรายหนึ่งต้องใช้เครื่องจักรหลายเครื่อง
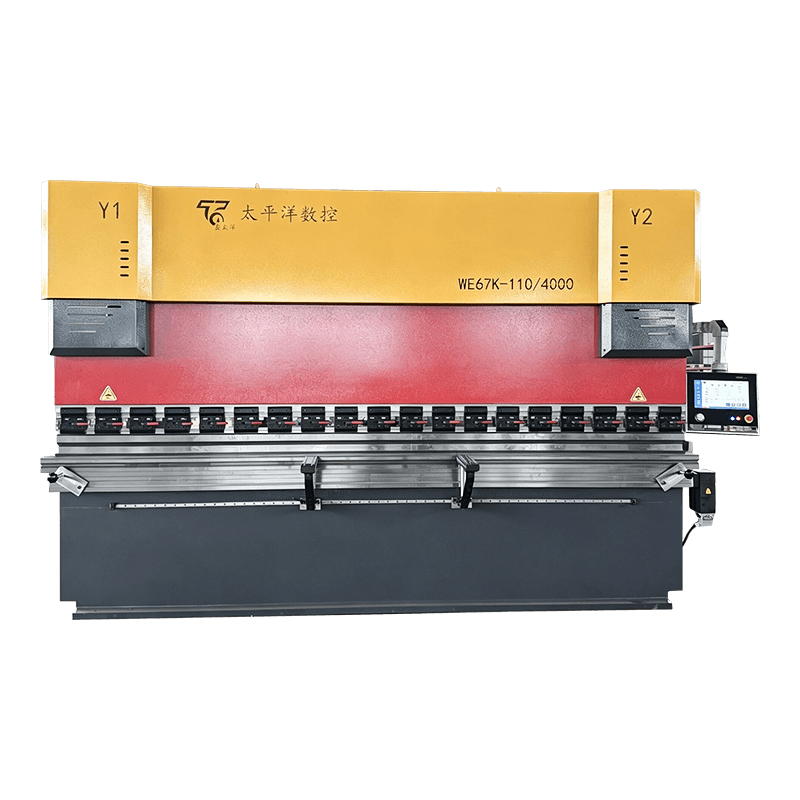 WE67K ซีรี่ส์เครื่องดัดไฮดรอลิก CNC เซอร์โวไฮดรอลิกไฟฟ้าซีรีส์ เบรกกดความแม่นยำสูงระดับไฮเอนด์พร้อมระบบควบคุมแบบวงปิดและตัวเลือก Delem, ESA หรือ Cybelec สำหรับงานโลหะแผ่นที่ซับซ้อน ดูผลิตภัณฑ์ →
หากคุณยังคงต้องชั่งน้ำหนักในช่วงกลางของช่วงนั้น คำแนะนำนี้จะกล่าวถึงการเปรียบเทียบประเภทไดรฟ์ในทางปฏิบัติและข้อดีของไดรฟ์แต่ละประเภทไว้ในคู่มือนี้ การเลือกเครื่องดัดแผ่น CNC ที่เหมาะสม .
ความหนาเท่ากันและแม่พิมพ์เดียวกันอาจต้องใช้แรงที่แตกต่างกันอย่างมาก ขึ้นอยู่กับว่าหมัดเจาะเข้าไปในวัสดุได้ไกลแค่ไหน การดัดงอด้วยอากาศโดยที่แผ่นสัมผัสเฉพาะไหล่แม่พิมพ์ถือเป็นพื้นฐาน การพับด้านล่างและการขึ้นเหรียญจะคูณตัวเลขนั้น และตัวคูณคือสาเหตุที่เครื่องจักรที่โค้งงอ 4 มม. ในอากาศได้อย่างสบายอาจต้องดิ้นรนกับแผ่นเดียวกันภายใต้เครื่องมือการหยอดเหรียญ
ผลที่ตามมาในทางปฏิบัตินั้นง่ายมาก หากคุณซื้อน้ำหนักสำหรับการดัดด้วยลม และต่อมาเปลี่ยนมาใช้เครื่องมือแบบหยอดเหรียญเพื่อให้ได้รัศมีภายในที่แคบ คุณอาจพบว่าตัวเองอยู่นอกขีดความสามารถสูงสุดของเครื่องจักรในงานที่คุณคิดว่าอยู่ภายในนั้นดี
การทำความเข้าใจเรขาคณิตของโซนการดัดงอจะอธิบายการตัดสินใจด้านคุณสมบัติส่วนใหญ่ข้างต้นได้ ปลายเจาะจะกดแผ่นเข้าไปในช่องเปิดรูปตัว V ของแม่พิมพ์ ไหล่ตายกำหนดรัศมีภายใน การเปิดแม่พิมพ์จะกำหนดทั้งแรงที่ต้องการและความยาวหน้าแปลนขั้นต่ำ
ข้อพิพาทหลังการส่งมอบส่วนใหญ่มาจากข้อกำหนดที่ไม่สมบูรณ์มากกว่าเครื่องจักรที่ผิดพลาด คำถามที่มีประโยชน์จะระบุเกรดวัสดุและช่วงความหนา ความยาวโค้งงอสูงสุด รัศมีภายในที่เล็กที่สุด หน้าแปลนขั้นต่ำ พิกัดความเผื่อของมุมเป็นองศา มาตรฐานเครื่องมือที่คุณต้องการใช้ และมาตรฐานความปลอดภัยที่เครื่องจักรต้องปฏิบัติตาม ในยุโรป เบรกกดไฮดรอลิกโดยทั่วไปมีการระบุตามมาตรฐาน EN 12622 ผู้ซื้อในภูมิภาคอื่นๆ ควรระบุข้อกำหนดในท้องถิ่นที่เทียบเท่ากันอย่างชัดเจน
คำถามหนึ่งข้อที่ควรถามก่อนที่คุณจะลงนาม ขอให้ซัพพลายเออร์ยืนยันน้ำหนักที่มีอยู่ตามความยาวที่กำหนด ไม่ใช่แค่ช่วงกลาง และระบุว่าเครื่องจักรจะชดเชยการโก่งตัวของรางอย่างไร ผู้ผลิตที่มีวิศวกรรมภายในเช่น เครื่องมือเครื่อง CNC หนานทงแปซิฟิค ควรจะตอบได้ทั้งที่เป็นลายลักษณ์อักษร
มันสร้างแผ่นเรียบเป็นมุม ช่อง กล่อง และโปรไฟล์โค้งโดยการกดวัสดุระหว่างหมัดและแม่พิมพ์ การใช้งานทั่วไปได้แก่ กรอบหุ้ม ท่อ ท่อฉากยึด ชิ้นส่วนแชสซี แผงหลังคาและผนัง และส่วนใดๆ ก็ตามที่ช่องว่างเรียบจะต้องกลายเป็นรูปทรงสามมิติ
สำหรับการดัดงอด้วยอากาศ ให้คูณ 650 ด้วยความหนายกกำลังสอง หารด้วยช่องเปิด V-die และคูณด้วยความยาวโค้งงอเป็นเมตร จากนั้นใช้ปัจจัยวัสดุ: ประมาณ 1.5 สำหรับเหล็กสเตนเลส และ 0.5 ถึง 0.6 สำหรับอะลูมิเนียม เพิ่มพื้นที่ว่างหากคุณคาดว่าจะใช้เครื่องมือสร้างเหรียญ
เครื่องจักรไฮดรอลิกทั่วไปเหมาะกับงานที่เรียบง่ายและทำซ้ำ 90 องศา โดยที่เวลาในการติดตั้งไม่สำคัญ เครื่องจักร CNC โดยเฉพาะประเภทเซอร์โวไฮดรอลิกไฟฟ้า จะต้องเสียค่าใช้จ่ายเองเมื่อปริมาณงานมีความหลากหลาย ความคลาดเคลื่อนของมุมแคบ หรือผู้ปฏิบัติงานคนเดียวกันใช้งานเครื่องจักรมากกว่าหนึ่งเครื่อง
การแตกร้าวมักเกิดจากการโค้งงอข้ามขอบที่ถูกตัดหรือตัดด้วยเลเซอร์โดยมีรัศมีภายในน้อยเกินไปสำหรับวัสดุ หรือจากเส้นโค้งที่วิ่งไปตามทิศทางการหมุน สปริงแบ็คเป็นไปตามธรรมชาติของการโค้งงอของอากาศและขยายตัวตามความต้านทานแรงดึง ดังนั้นจึงจำเป็นต้องมีการแก้ไขมุมที่โค้งงอเกินหรือวงปิด
สามารถทำได้ โดยที่เครื่องจักรมีน้ำหนักเพียงพอสำหรับงานที่หนาที่สุดและมีความยาวเพียงพอสำหรับงานที่ยาวที่สุด และคุณต้องยอมรับว่าวัสดุบางอาจต้องใช้เครื่องมือที่แตกต่างกัน แผ่นบางต้องใช้แม่พิมพ์ที่แคบและมักจะเจาะได้คมกว่า แผ่นหนาต้องใช้แม่พิมพ์ที่กว้างและน้ำหนักที่สูงกว่า
ตรวจสอบความตรงของแรมและรอยแตกของเฟรม การรั่วไหลของไฮดรอลิก ซีลกระบอกสูบ สภาพของทอร์ชั่นบาร์หรือเซอร์โววาล์ว ความพร้อมใช้งานของตัวควบคุม และการสนับสนุนชิ้นส่วนอะไหล่ เครื่องมือมักจะมีค่ามากกว่าเครื่องจักร ดังนั้นโปรดตรวจสอบให้แน่ใจว่าหมัดและดายตรงกัน และไม่สึกหรอเกินจุดจับยึด
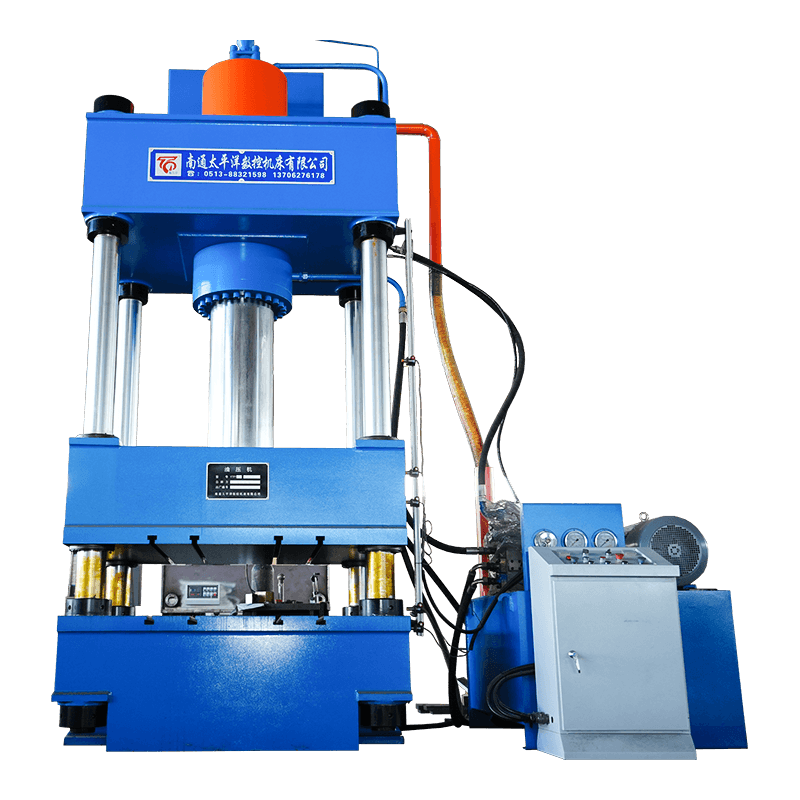
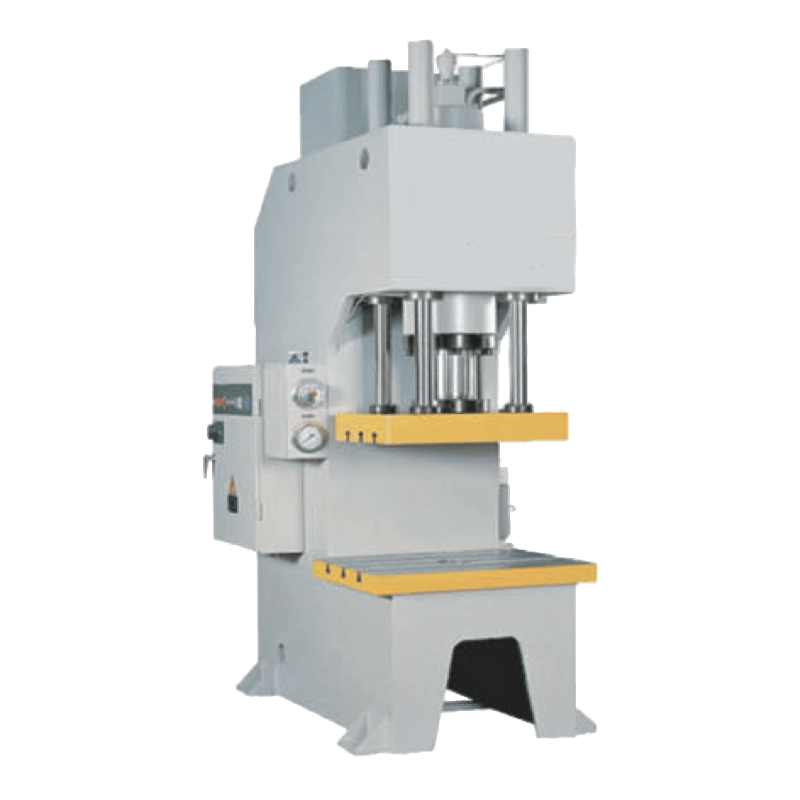
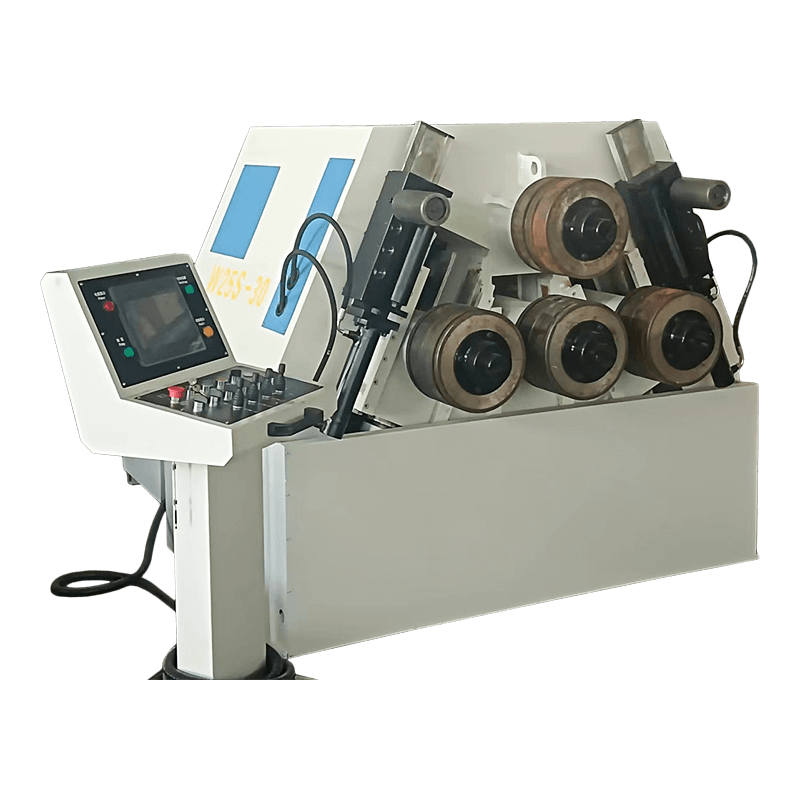
ผลิตภัณฑ์ที่เกี่ยวข้อง
ติดต่อเรา
ที่อยู่โรงงาน
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
อีเมล
โทรศัพท์
+86-13906278466
รหัส QR